微型内置传感器、PCB 周边封装塑件、可穿戴设备外壳这类产品,依托塑料激光焊接无振动、无粉尘的优势,可避免因超声波焊接振动造成内部芯片、元器件损坏的风险。该类客户大多处于研发打样阶段,普遍缺少稳定可靠的材料光学验证手段。
一、为什么激光焊比超声焊更适合这三类产品
| 维度 | 超声焊接 | 激光焊接 |
| 振动影响 | 高频机械振动直接传导至工件,MEMS传感器、晶振、裸芯片较易震裂或参数漂移 | 零接触、无振动, |
| 粉尘/颗粒 | 摩擦产尘,污染微型器件敏感表面 | 零粉尘,洁净度高,适合医用塑件/可穿戴 |
| 热影响区 | 整体摩擦生热,控制难度大 | 热影响区较小、可控,微米级精密焊接 |
| 材料兼容性 | 对材料硬度、熔点有要求 | 异种材料、透明材料均可焊 |
对您的三类产品而言:
微型内置传感器(如MEMS温度/压力/气体传感器):超声振动对硅微结构是致命风险,激光焊是更优解。
PCB周边封装塑件:密集布局下,超声工具头伸入空间受限,激光可通过光纤柔性传输到窄缝位。
可穿戴外壳:要求外观精致、无焊缝痕迹、防水气密,激光透射焊接正好满足。
二、打样阶段缺光学检测手段
这是客户打样试焊成本高、周期长的根源:
激光透射焊接的原理:激光穿透上层透光材料,被下层吸光材料吸收发热,界面熔化形成焊缝。
问题就出在「透光率」上——打样阶段客户材料配方一直在调:
没有手段提前测透光率,就只能「试焊→报废→调配方→再试焊→再报废」死循环。
三、解决方案:ETM 透光率检测仪提前介入
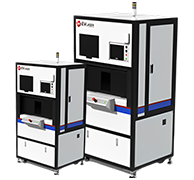
欧威激光等厂商已有成熟的 ETM 系列激光透过率测量仪(800~1100nm 近红外波段,覆盖主流激光塑料焊接波长):
测量模式 | 适用场景 |
RPS(随机点扫) | 研发打样阶段,快速抽检不同配方试片的透光率 |
SPS(定点扫描) | 配合夹具高精度定位,适合每日质检抽样比对 |
WPS(焊缝扫描) | 沿焊缝轨迹全检,图形化显示,自动判定NG |
建议客户的工作流程优化:
调整材料配方 → ETM测透光率/吸收率 → 数据达标后再上机试焊→大幅减少盲目试焊报废
这样打样周期的瓶颈就从「反复试焊验证」缩短为「光学参数快速筛选」,尤其对多品种小批量的研发型客户有效。
综上所述:塑料激光焊接技术很好助力提升微型传感器、PCB周边封装塑件、可穿戴外壳产品焊接品质,更多塑料激光焊接工艺资讯,敬请关注欧威激光科技!

 商城




 微信公众号
 官网二维码
 苏公网安备32059002007781号

 0512-65158026