MAF外壳大多采用PBT、PA等工程塑料,塑料激光焊接在汽车传感器壳体上已有成熟应用案例,密封和强度指标都很有参考价值。接下来欧文小编还会进一步看看激光焊接与超声波焊接的对比,以及行业内对这项工艺的实际评价,这样能帮您更全面判断是否适合MAF空气流量计。
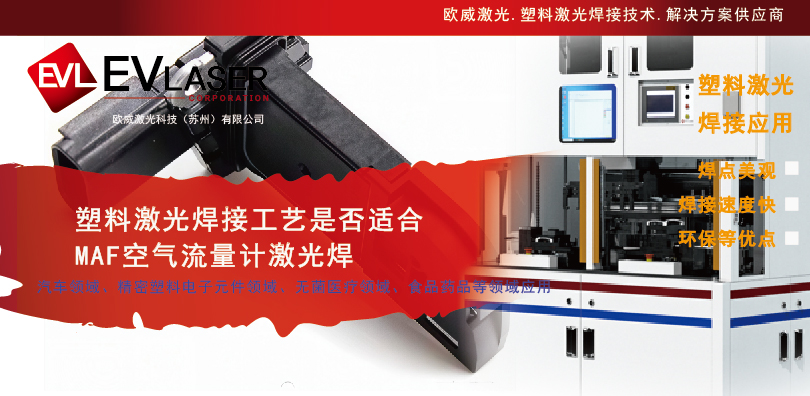
根据搜索结果,塑料激光焊接工艺非常适合 MAF(Mass Air Flow)空气流量计的焊接,并且在汽车传感器领域已有成熟的量产应用案例。以下从几个关键维度为你做详细分析:
一、MAF 空气流量计对焊接的核心要求
要求 | 说明 |
高气密性/密封性 | 壳体焊接必须防水防尘,通常要求 IP65/IP67 以上,部分车规要求氦检或爆破压力测试 |
无内部污染 | 传感器内部有精密的热线/热膜元件和电路板,焊接过程不允许产生粉尘、碎屑或溢料 |
低热应力 | 壳体内部封装电子元器件,焊接热影响区必须小,避免损坏电路和传感元件 |
高强度 | 焊缝需耐受发动机舱的高低温交变、振动、油雾等恶劣环境 |
精密尺寸 | MAF 壳体结构复杂,含多筋、薄壁,焊接后不能变形影响装配精度 |
二、塑料激光焊接 vs 传统工艺的优势
传统的 MAF 壳体连接方式主要是胶水粘接和超声波焊接,这两种方式有明显缺陷:
对比维度 | 胶水粘接 | 超声波焊接 | 塑料激光焊接 |
密封性 | 差,易开胶 | 较好 | 优,可达 IP67+ |
内部污染 | 胶水可能溢出污染 | 振动产生粉尘碎屑 | 无粉尘、无溢料 |
对电子元件影响 | 无 | 振动可能震伤 PCB/元件 | 无机械振动 |
热应力 | 无 | 较大热影响区 | 热影响区较小 |
焊缝外观 | 差 | 可能有痕迹 | 美观,几乎不可见 |
材料选择 | 依赖胶水兼容性 | 要求熔点相近 | 适用几乎所有热塑性塑料 |
生产效率 | 低(需固化) | 高 | 高(可自动化) |
从一项实际改造案例来看:天津某汽车零部件企业将 MAF/传感器壳体从超声波焊接切换为激光焊接后,产品气密性通过率从92%提升至99.6%,报废率下降85%,焊缝可承受32bar爆破压力,6个月收回设备投入。
三、MAF 常用塑料材质与激光焊接适配性
MAF 空气流量计壳体常用材料为 PBT(加玻纤)、PA66/PA6(尼龙) 等工程塑料,这些材料与激光焊接高度适配。
塑料激光焊接的基本原理是激光穿透焊接;上层材料为激光透明(透射层),下层材料为激光吸收层,激光穿透上层在下层表面吸收热量,熔化两层塑料并在夹紧压力下冷却形成分子级融合焊缝。
四、塑料激光焊接工艺实际应用验证
汽车传感器壳体激光焊接已有成熟量产案例:天津某企业采用准同步塑料激光焊接设备生产传感器壳体,单件焊接节拍仅16 秒,通过主机厂车规测试。
材料厂商已推出专为激光焊接设计的 MAF 壳体材料:朗盛等工程塑料厂商专门开发了 LT(激光穿透)系列 PBT 材料,明确面向发动机舱各类需要激光焊接密封的传感器外壳,MAF 空气流量计就是典型应用场景。
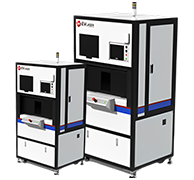
设备厂商已有完整的解决方案:多家激光焊接设备商(LPKF、莱塞激光、欧威激光科技等)均提供传感器壳体塑料激光焊接的成套方案,支持自动化产线集成。
五、启用塑料激光焊接工艺需要注意的关键前提
虽然塑料激光焊接适合 MAF 空气流量计,但需要满足以下条件:
条件 | 要求 |
材料搭配 | 上层壳体(透射层)必须对激光波段透明,下层(吸收层)要能吸收激光。全黑色件需确认材料是否具备激光投射配方 |
焊缝结构设计 | 焊接面需要是平面或简单曲面,确保激光聚焦和夹紧压力的均匀施加 |
工装夹具 | 需要高精度的夹紧工装,保证焊接过程中上下壳体的紧密贴合和定位精度 |
前期试样 | 需要根据具体的材料牌号、产品 3D 图纸和密封/强度要求进行打样验证 |
综上所述:塑料激光焊接完全适合 MAF 空气流量计的焊接,并且在密封性、洁净度、对电子元件的保护、焊缝强度和外观方面较传统的胶水粘接和超声波焊接焊接效果更好。对于要求高可靠性、高气密性的车规级 MAF 传感器,塑料激光焊接工艺是现代工业制造工艺中主要的塑料件焊接方案之一。更多塑料激光焊接工艺,敬请关注欧威激光科技。

 商城




 微信公众号
 官网二维码
 苏公网安备32059002007781号

 0512-65158026